-

+86-13404286222
-

hmjxboss@gmail.com

УЗНАТЬ СЕЙЧАС

+86-13404286222
hmjxboss@gmail.com
УЗНАТЬ СЕЙЧАС
Цилиндр компрессора массой 4 тонны с допуском диаметра отверстия 0,04 мм и сроком установки 11 недель обнажает слабую цепочку поставок примерно за десять минут. Крупные детали редко выходят из строя на этапе чертежа. Они выходят из строя во время третьей переустановки, когда исходные данные сместились и никакой документ не доказывает, где ошибка вошла в процесс.
Это руководство представляет собой рабочий метод для покупателя при поиске услуг по обработке крупных компонентов промышленного оборудования: что на самом деле охватывает объем работ, как читать характеристики станка, что система качества должна доказать на бумаге и сколько на самом деле проходят недели между выпуском чертежа и отправкой.
Услуги по обработке крупных компонентов включают чистовую обработку и сертификацию размеров литых, кованых или сварных деталей весом примерно от 500 кг до 20 тонн, которые не подходят или не выдерживают допусков на стандартных вертикальных обрабатывающих центрах.
Вес определяет, какой кран заказать. Обработанный элемент решает, какой поставщик может предложить цену, поскольку круглость отверстия, параллельность фланца и профиль зуба требуют разных станков и разных методов контроля.
| Группа компонентов | Рабочий вес | Критические механические особенности | Фокус проверки |
| Цилиндры и корпуса компрессоров | от 1 до 5 т | Округлость отверстия, концентричность, уплотнительные поверхности | Калибровка, КИМ, пенетрантный контроль |
| Корпуса противовыбросовых превенторов | от 2 до 8 т | Плоскостность полости толкателя, отверстия под уплотнения | Ультразвуковой контроль, испытание давлением |
| Фланцы главного вала ветроэнергетики | от 3 до 12 т | Шаг окружности болтов, параллельность фланцев | Ультразвуковой контроль, лазерное отслеживание |
| Аксессуары для паровых турбин | от 1 до 6 т | Диаметры шеек, профили канавок лопаток | Магнитопорошковый контроль, проверка округлости |
| Ролики и универсальные опоры подшипников | от 0,5 до 8 т | Цилиндричность наружного диаметра, подшипник подходит | Измерение твердости и шероховатости |
| Зубчатые рейки и трансмиссионные шестерни | от 0,3 до 3 т | Профиль зуба, совокупный шаг | Измерение зубчатых колес, магнитопорошковые испытания |
Большой цилиндр компрессора показывает, почему последовательность имеет значение. Отливка остывает неравномерно, поэтому в компетентной мастерской ее выполняют черновую расточку, дают стабилизироваться напряжениям, а затем обрабатывают отверстие на станке, который сохраняет одни и те же исходные данные.
 Кастинг производителей корпусов компрессоров Большие компрессоры обычно имеют конструкции, рассчитанные на тяжелые условия эксплуатации, которые могут выдерживать высокоинтенсивные нагрузки и, следовательно, обладают высокой способностью к непрерывной работе. Объявление... Посмотреть продукт →
Если поставщик не может описать последовательность черновой обработки при первом техническом разговоре, он цитирует деталь, которую он раньше не обрабатывал, что бы ни утверждалось в его каталоге.
Конверт машины дисквалифицирует больше поставщиков, чем цена. Длинноходовой расточный станок, стол, рассчитанный на вес заготовки, и кран, способный поворачивать деталь, — это входной билет, а не отличительная черта.
В опытном цехе используется комбинация оборудования, а не один героический станок: горизонтальные обрабатывающие центры, портальные обрабатывающие центры, расточные станки с ЧПУ, высокоскоростные вертикальные токарные станки с ЧПУ и вертикальные токарно-фрезерные центры. Каждый тип имеет свое семейство функций, и их перекрытие — это то, что удерживает работу от критического пути.
Эти пять ответов отделяют магазины, которые придерживаются допусков к многотонным деталям, от магазинов, которые просто владеют большими машинами. Поставщик, указывающий точность станка в 8 микрометров, должен быть в состоянии объяснить, как эта цифра выдерживает три операции с одной и той же заготовкой.
Марка материала может добавить или сократить две недели машинного времени, поскольку жаропрочные сплавы режут со скоростью, незначительной от скорости углеродистой стали, и упрочняются в тот момент, когда скорость подачи колеблется.
| Материал | Скорость резания по сравнению со сталью 1045 | Основной риск обработки | Типичное использование |
| Углеродистая сталь и ковкий чугун | 100 процентов | Болтовня о тонких срезах | Корпуса цилиндров, корпуса компрессоров |
| Дуплекс из нержавеющей стали 2205 | от 40 до 50 процентов | Нагартование при малой подаче | Фланцы, втулки, валы |
| Инконель 718 (UNS N07718/2.4668) | от 20 до 30 процентов | Быстрый износ инструмента | Поковки, втулки, высокотемпературные гильзы |
| Хейнс 188 (UNS R30188 / GH5188) | от 15 до 25 процентов | Абразивный кобальтовый сплав, плохое стружкоотделение. | Лист, полоса и стержень для работы при высоких температурах. |
Эти множители являются плановыми показателями, а не маркетинговыми заявлениями. Мастерская, предлагающая Inconel 718 на скоростях резки углеродистой стали, либо никогда не обрабатывала ее, либо намерена потерять деньги на заказе.
Специальные сорта также требуют наличия цепочки поставок за машиной. Поковки и обработанные детали из сплавов Inconel 718, Haynes 188 и дуплекс 2205. ведут себя по-разному на переднем крае, и поставщик должен иметь возможность показывать данные резки и рекомендации по предыдущим работам для каждого сорта, а не рассматривать их как одну категорию.
 Ковка Литье Деталей Производители Ковка и литье являются важными методами обработки металлов в промышленности и имеют широкое применение. Они имеют существенные различия в плане... Посмотреть продукт →
Прежде чем спрашивать цену, попросите план проверок и испытаний. ITP — единственный документ, который определяет ответственность по каждому параметру, и поставщик, который не может выпустить его в течение дня, также не выпустит его в соответствии с графиком.
Работоспособная система для крупных деталей включает в себя магнитопорошковый и ультразвуковой контроль, испытание на твердость, измерение шероховатости поверхности, а также калиброванные микрометры и штангенциркули, которые хранятся в соответствии с документированным графиком калибровки. Обученные штатные инспекторы имеют большее значение, чем список инструментов, поскольку многотонные детали проверяются на этапах, а не только в конце.
Эталонные проекты сокращают оценку. Поставщики, поставляющие оборудование известным производителям оборудования, таким как DANIELI, KOBELCO, ANDRITZ и ROSS, уже прошли проверки, которые большинство покупателей не могут повторить за одно посещение. Дисциплина процесса, лежащая в основе высокоточная обработка крупных деталей Это также честный контрольный список для сравнения с собственной письменной процедурой поставщика.
Детали, критически важные для безопасности, снова поднимают планку. Перед отправкой корпус противовыбросового превентора подвергается ультразвуковому контролю и испытанию под давлением, а документация передается вместе с деталью.
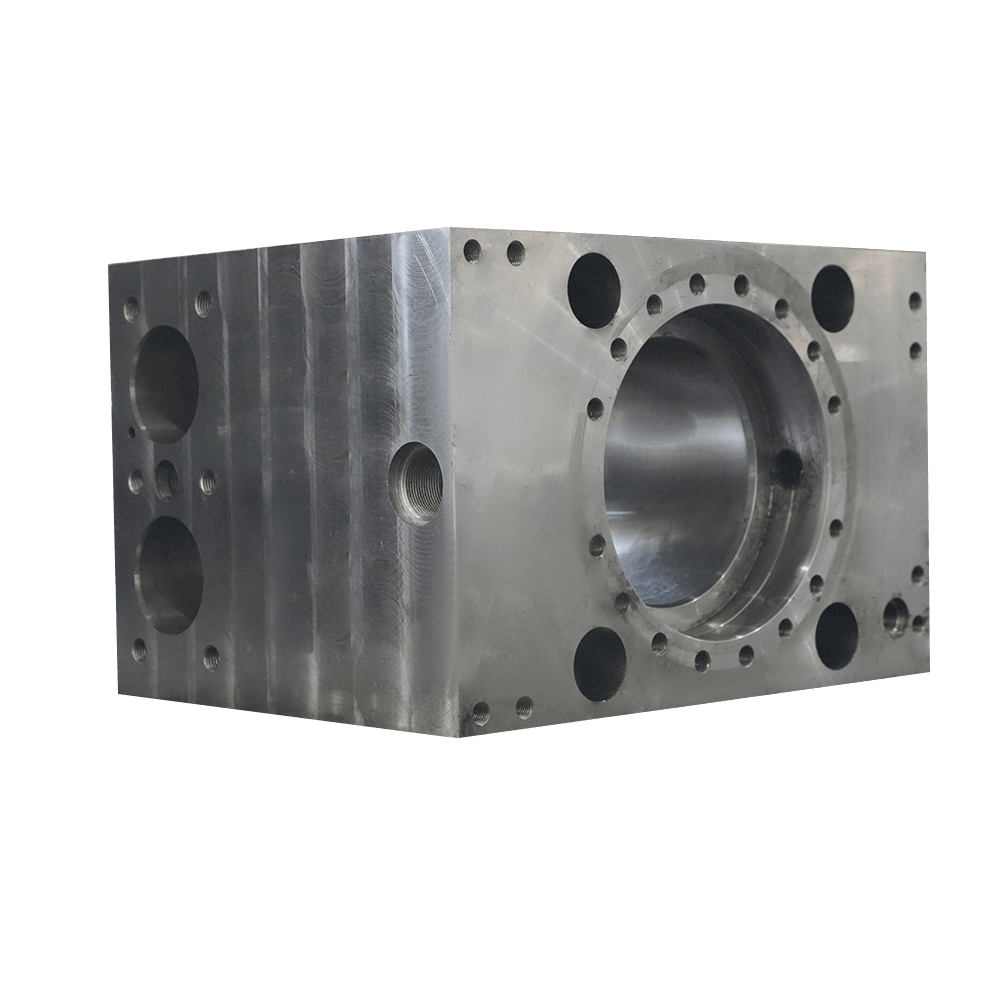 Производители противовыбросовых превенторов нефтяных скважин Противовыбросовый превентор нефтяной скважины Посмотреть больше Посмотреть продукт →
Для обрабатываемого компонента массой от 3 до 5 тонн обычно требуется от 14 до 18 недель от выпуска чертежа до отгрузки, а на литье или ковке уходит наибольшая часть этого времени.
Погоня за механическим цехом редко помогает сохранить график, потому что черновая обработка ждет снятия напряжения, а чистовая обработка ждет чернового резания, чтобы устранить оставшуюся деформацию. Документирование, неразрушающий контроль и упаковка могут выполняться параллельно с заключительным этапом, и это перекрытие — это то, где реально восстановить одну или две недели.
Решающий вопрос заключается не в том, кто сможет найти станок, а в том, кто подписывает отчет о размерах, когда отверстие выходит за пределы допуска.
Подотчетность из одного источника является практическим аргументом. Когда заготовка и готовая деталь поступают из одной и той же организации, у несоответствия есть один владелец вместо трех, и корректирующие действия касаются процесса, а не контракта. Посредники по-прежнему хорошо работают со стандартными деталями с закрытыми спецификациями и большими допусками.
Запланируйте от 14 до 18 недель с момента выпуска чертежа компонента весом от 3 до 5 тонн. Литье или поковка занимает около 5–6 недель, обработка — 3–4 недели, а проверка документации — примерно 1 неделю. Новые модели добавляют от 2 до 3 недель.
Точность станка около 8 микрометров достижима на хорошо обслуживаемом расточном или портальном центре, но допуск детали зависит от количества наладок и термического контроля. Реалистичные готовые допуски на отверстия и посадки подшипников на многотонных деталях находятся в диапазоне от 0,02 до 0,05 мм, когда деталь остается внутри одной базовой цепочки.
Любая марка никеля, кобальта или дуплекса. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) и дуплексная нержавеющая сталь 2205 режутся со скоростью от 15 до 50 процентов от скорости углеродистой стали и быстро затвердевают. Попросите данные о резке и ссылку на предыдущую работу того же класса.
Точки фиксации, список инструментов со статусом калибровки, критерии приемки для каждого чертежа, методы и охват неразрушающего контроля, отслеживаемость материала по номеру плавки и имя человека, подписывающего окончательный выпуск.
 Китай, провинция Цзянсу, город Цзянъинь, квартал Юньтин, дорога Даюаньли, д.16
 +86-13404286222 / +86-13404286222
 +86-510-86668678
 hmjxboss@gmail.com
Авторские права © Jiangyin Huanming Machinery Co., Ltd. Все права защищеныПроизводители крупногабаритных деталей для механической обработки на заказ
 English
 中文简体
 русский
 日本語
 Español
