-

+86-13404286222
-

hmjxboss@gmail.com

УЗНАТЬ СЕЙЧАС

+86-13404286222
hmjxboss@gmail.com
УЗНАТЬ СЕЙЧАС
Ответ не является универсальным для всех маршрутом. Для тяжелонагруженного оборудования кованые детали обеспечивают наилучшее соотношение прочности и стоимости для компонентов, подвергающихся многоцикловой усталости и ударных нагрузках; литые детали выигрывают, когда геометрия сложна или стоимость оснастки может быть амортизирована в достаточном объеме; Сварные конструкции становятся единственным экономичным вариантом для крупногабаритных узлов и деталей, требующих небольшого объема обслуживания. Критерием выбора является не только материал, но и сочетание геометрии, спектра нагрузок и размера партии.
Соотношение прочности и стоимости в этом контексте означает функциональные механические характеристики, достигаемые на единицу общих производственных затрат, включая материал, инструменты, механическую обработку, проверку и транспортировку.
Сравнение цехов начинается с трех цифр: усталостная прочность, стоимость деталей и свобода проектирования. Ни один маршрут не выигрывает все три. Ковка лидирует по усталостной прочности, но требует более высоких затрат на инструменты и механическую обработку. Литье предлагает самую широкую геометрическую свободу и самую низкую цену за штуку при больших объемах, однако его усталостная выносливость обычно ниже. Сварка находится между ними, позволяя создавать детали, слишком большие для одной ковки или литья, но она создает зону сварки, которая может ограничить срок службы.
| Атрибут | Кованый | В ролях | Сварное производство |
| Относительная усталостная прочность | Высокий | Базовый уровень | Средний |
| Относительная стоимость детали | Высокийest | Самый низкий | Средний |
| Самая экономичная партия | 10-100 штук | 500 штук | 1-10 шт. |
| Выход материала | 60-75% | 85-90% | 80-85% |
Таблица является отправной точкой. Реальное решение всегда зависит от спектра нагрузки и размера партии. Литой пятитонный корпус можно выковать, но стоимость оснастки будет абсурдной, если объем не будет очень большим. Вот почему соотношение прочности и стоимости оценивается по детали, а не по материалу.
Для корпуса противовыбросового превентора на нефтяном месторождении, конструкции, критической с точки зрения безопасности, с защитной оболочкой под высоким давлением, часто выбирают кованый корпус, даже если литой корпус будет дешевле. Присущий отливкам риск появления дефектов, особенно небольших пустот, которые могут увеличиваться под давлением, делает ковку предпочтительным способом для оборудования, работающего под давлением.
Ковка является наиболее экономичным способом, когда деталь должна выдерживать повторяющиеся нагрузки, ударные нагрузки или высокие напряжения изгиба. Процесс ковки в закрытых штампах выравнивает поток зерен по контуру детали, обеспечивая более высокий предел выносливости, чем тот же сплав в литой форме.
Промышленный опыт обычно показывает, что для зубчатых колес из стали 40CrNiMo предел выносливости составляет 560–600 МПа в кованом состоянии с воздушным охлаждением по сравнению с 430–470 МПа для того же сплава при литье и термообработке. Это улучшение на 25–30 % оправдывает стоимость инструмента, когда деталь подвергается миллионам циклов нагрузки.
Материальная семья имеет такое же значение, как и сам процесс. Дуплексная нержавеющая сталь 2205 и никелевые сплавы, такие как Inconel 718, обычно куются из-за сочетания прочности и коррозионной стойкости в морской и нефтехимической промышленности.
 Услуги по ковке и литью сложных металлических деталей Выбор между ковкой и литьем зависит от сложности и объема детали. Ковка обеспечивает прочность и текучесть зерен, а литье позволяет получить почти чистые формы с внутренними полостями, что снижает затраты на механическую обработку и оснастку. Посмотреть продукт →
Литье является лидером по соотношению прочности и стоимости, когда геометрия детали сложна, требуются внутренние полости или объем производства позволяет амортизацию оснастки. Возможность производить формы, близкие к неточным, является крупнейшим источником затрат.
Например, корпус большого цилиндра компрессора почти всегда отливается, поскольку ни один процесс ковки не позволяет создать внутренние отверстия и ребра без тщательной механической обработки. Отливка, начинающаяся с 85-90% использования материала, сокращает объем предварительной обработки до 40% по сравнению с цельной поковкой.
Литые компоненты требуют дисциплины при проведении неразрушающего контроля. Усадочная пористость, газовые пустоты и сегрегация должны контролироваться конструкцией литника и проверяться магнитопорошковым или ультразвуковым контролем. Прочность отлитой детали зависит от качества отливки.
 В роляхing of Compressor Housings for Heavy-Duty Applications Большие корпуса компрессоров требуют прочных отливок, способных выдерживать высокие нагрузки. Передовые процессы обеспечивают структурную стабильность и безопасность, что делает их пригодными для различных отраслей промышленности. Посмотреть продукт →
Сварка становится лучшим решением по соотношению прочности и стоимости, когда деталь слишком велика или сложна для того, чтобы ее можно было выковать или отлить целиком, или когда размер партии слишком мал, чтобы оправдать использование инструментов. При разовом ремонте 10-тонного валка мельницы сварка превосходит все альтернативы.
Сварные конструкции позволяют комбинировать разнородные материалы, например, низколегированную базовую сталь с износостойкой накладкой или литую ступицу, соединенную с катаной пластиной. Однако зона сварного шва является самым слабым звеном: правильно квалифицированный стыковый сварной шов конструкционной стали обычно обеспечивает 80-90% прочности основного материала, поэтому при проектировании это должно учитываться.
В оборудовании для тяжелых условий эксплуатации сварные детали перед окончательной обработкой обычно снимают напряжения. Это критический производственный этап в компании Jiangyin Huanming Machinery Co., Ltd., где прецизионное точение, расточка и шлифование используются для достижения окончательного допуска в 8 микрон после устранения деформации, вызванной сваркой.
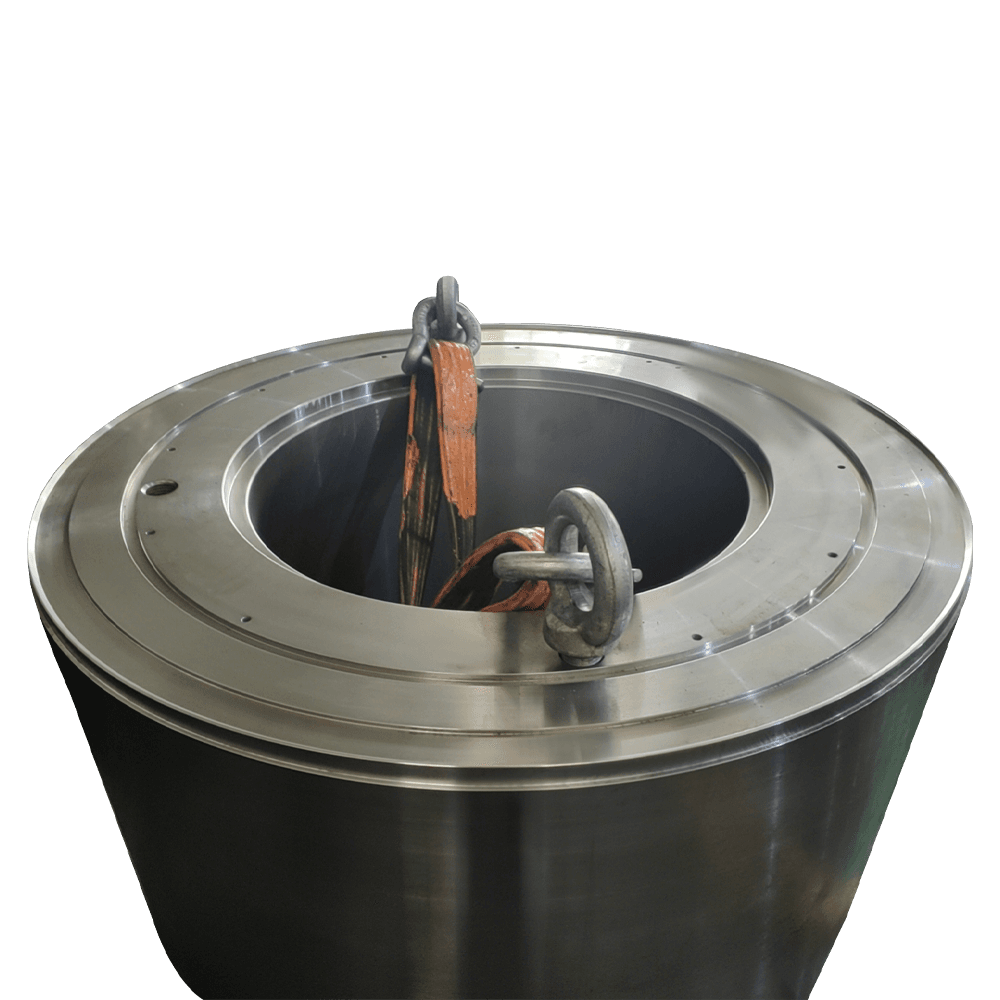 Высокий-Speed Transmission Gears for Precision Power Transmission Эти шестерни изготовлены из высокопрочных сплавов и обработаны с высокой точностью для минимизации шума и вибрации. Они обеспечивают эффективную передачу мощности в аэрокосмической, автомобильной и строительной технике. Посмотреть продукт →
Чтобы быстро и обоснованно принять решение со своей стороны, следуйте этой четырехэтапной схеме. Он применялся в обзорах поставщиков Jiangyin Huanming Machinery для металлургических, нефтегазовых и ветроэнергетических компонентов.
Для высокоскоростной передачи с номиналом 20 000 Нм и годовой потребностью в 40 штук оправдана ковка в штампах. Для литого корпуса насоса со сложными внутренними каналами и заказом на 1000 штук литье является явным победителем. Для фланцев главного вала ветроэнергетических установок диаметром более 2 метров и количеством 5 штук единственным разумным вариантом является сварное изготовление из листового проката.
Полный процесс принятия решения описан в нашей технической статье ковка и литье деталей . Для конкретного чертежа детали самый быстрый путь — свяжитесь с их командой инженеров с учетом варианта нагрузки и целевого объема.
Ни один маршрут не является лучшим. Кованые детали выигрывают по многоцикловой усталости и ударным нагрузкам. Литые детали выигрывают за счет сложной геометрии и большого объема. Сварные детали выигрывают при изготовлении крупногабаритных изделий в небольших объемах. Решение основывается на геометрии, спектре нагрузки и размере партии.
Только если в детали не преобладает усталость. Литье позволяет снизить стоимость на 20-40% для сложной формы, но предел выносливости может снизиться на 25-30%. Для критически важных для безопасности вращающихся частей замена маршрута требует полной переквалификации.
Качественный сварной шов в низколегированной стали обычно достигает 80-90% прочности основного металла. Поковка одной и той же стали изотропна и прочнее в направлении движения зерен. Сварка подходит для статических и низкочастотных нагрузок, но требует анализа усталости при циклических нагрузках.
Самым важным фактором является размер партии, поскольку стоимость оснастки должна амортизироваться. Штамповочный штамп может стоить в десять раз дороже, чем отливочная модель; сварная конструкция не требует инструментов, но требует тщательного снятия напряжений и проверки.
 Китай, провинция Цзянсу, город Цзянъинь, квартал Юньтин, дорога Даюаньли, д.16
 +86-13404286222 / +86-13404286222
 +86-510-86668678
 hmjxboss@gmail.com
Авторские права © Jiangyin Huanming Machinery Co., Ltd. Все права защищеныПроизводители крупногабаритных деталей для механической обработки на заказ
 English
 中文简体
 русский
 日本語
 Español
