-

+86-13404286222
-

hmjxboss@gmail.com

УЗНАТЬ СЕЙЧАС

+86-13404286222
hmjxboss@gmail.com
УЗНАТЬ СЕЙЧАС
Когда замененный вал шестерни возвращается с поля с переломом в области корня зуба, поверхность разрушения часто обнаруживает то, что одни механические расчеты не могут объяснить. Ориентация потока зерна – направление, в котором металлические зерна выравниваются во время производства – является скрытой переменной, которая решает, выдержит ли кованый вал шестерни миллионы циклов напряжений или выйдет из строя после лишь небольшой части этого срока службы. Jiangyin Huanming Machinery Co., Ltd. производит как кованые, так и литые заготовки валов шестерен, и это сравнение помогает покупателям крупных компонентов трансмиссии принимать практические решения о выборе поставщиков.
Ориентация потока зерна — это направленная картина выравнивания зерен в металлической детали, которая напрямую определяет, где начинаются усталостные трещины при циклических изгибающих нагрузках. При ковке заготовка деформируется, зерна удлиняются по ходу течения металла. Вместо этого литье создает равноосную кристаллическую структуру, в которой зерна направлены в случайных направлениях. Практическим следствием является то, что усталостные трещины легче распространяются вдоль границ зерен, расположенных перпендикулярно главному растягивающему напряжению.
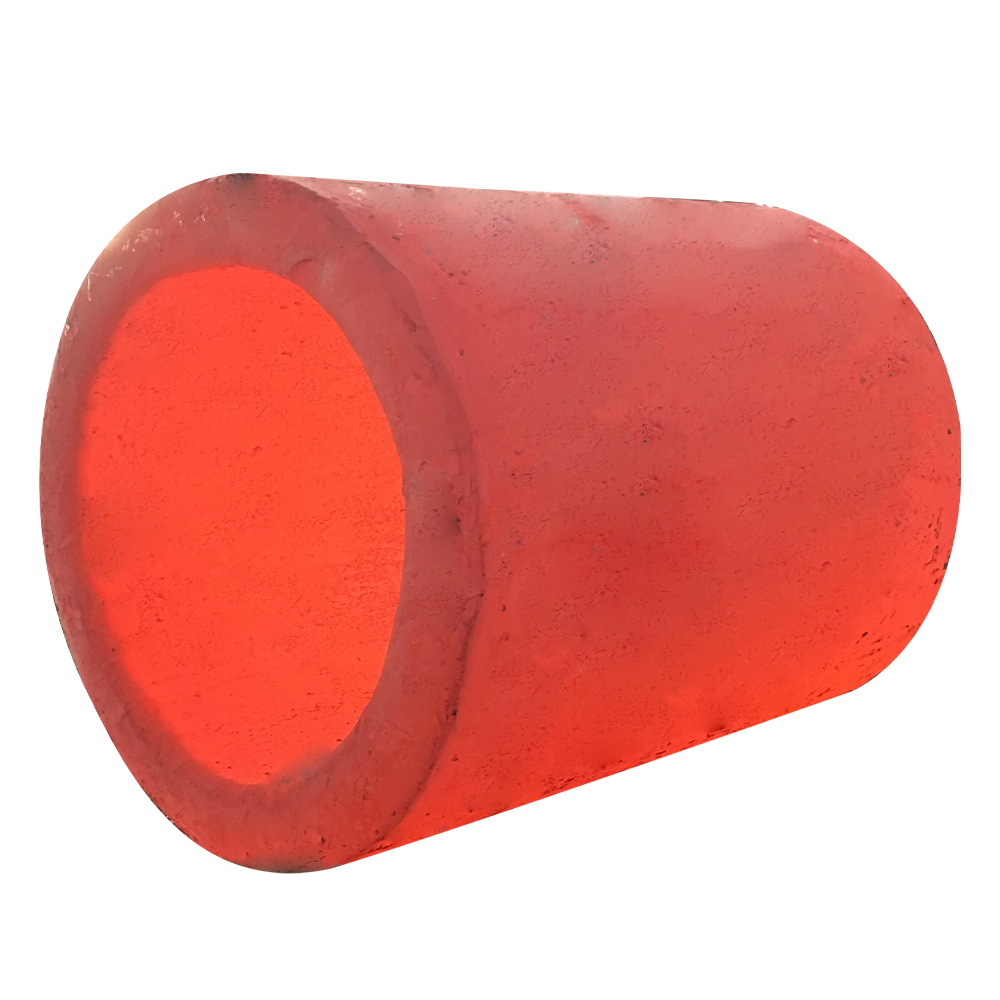 Услуги по обработке кузнечных и литьевых деталей для высокопрочных компонентов Этот производитель осуществляет как ковку, так и литье, производя детали с улучшенными механическими свойствами за счет измельчения зерна и направленного потока, что идеально подходит для применений с высокими нагрузками, таких как зубчатые валы. Посмотреть продукт →
Ковка в штампах или ковка в открытых штампах пластически деформирует металл при высокой температуре, удлиняя зерна вдоль направления потока матрицы. Это создает волокнистую текстуру, которая повторяет контур детали и обеспечивает превосходную усталостную прочность у корня зуба. В кованые и литые детали Для сравнения, этот направленный поток является основной причиной того, что кованые валы-шестерни превосходят литые заготовки при циклических нагрузках.
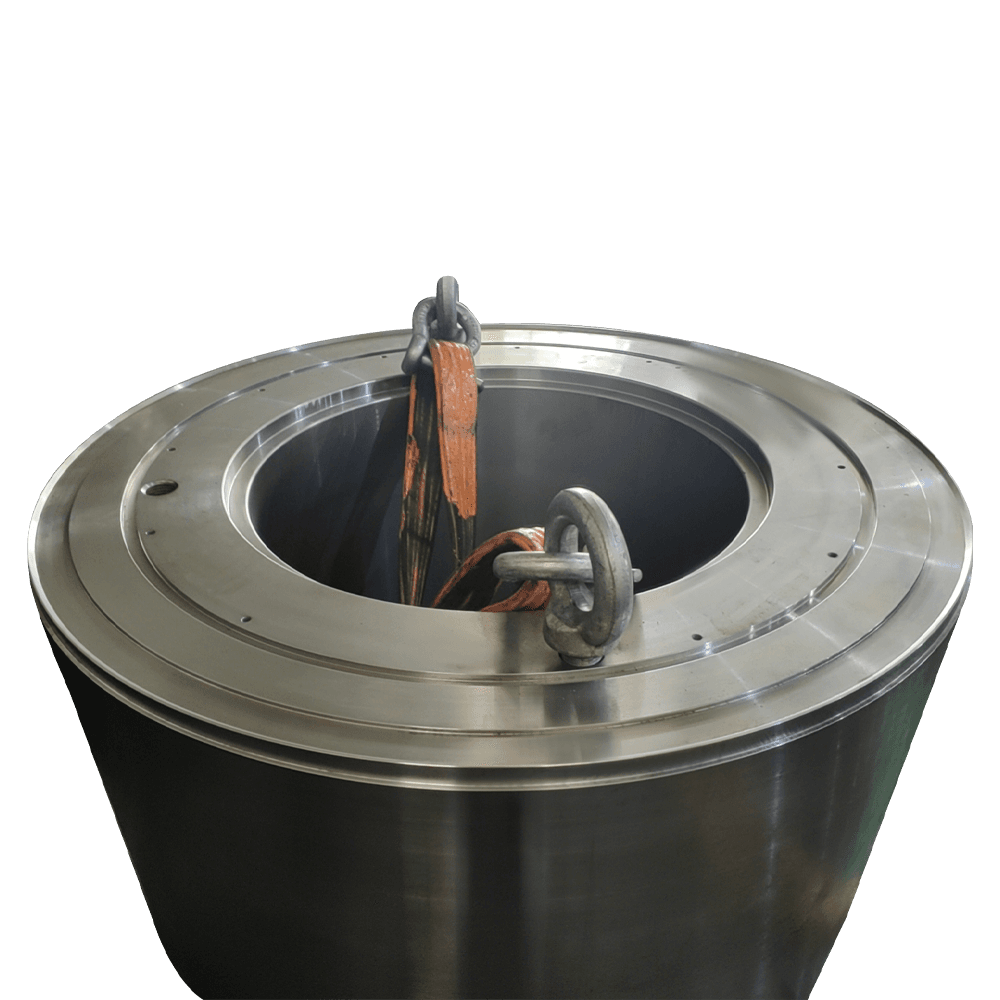 Производители высокоскоростных трансмиссионных шестерен для систем прецизионных зубчатых передач Специализируясь на высокоскоростных зубчатых передачах, этот поставщик использует прецизионную механическую обработку и термообработку, чтобы обеспечить плавную передачу мощности, низкий уровень шума и долговечность в сложных промышленных условиях. Посмотреть продукт →
Литье в песчаные формы затвердевает металл от стенки формы внутрь, создавая почти изотропные дендритные зерна. Ни одна линия зерна не совпадает с направлением первичного напряжения, а микроусадка, газовая пористость и оксидные пленки действуют как концентраторы напряжений. Литье по-прежнему выигрывает с точки зрения стоимости, сложной геометрии и небольших объемов производства, поэтому многие валы-шестерни отливаются при умеренных требованиях к усталости.
Дендритная структура, образующаяся при затвердевании, носит одинаковый изотропный характер во всех направлениях. Дендриты растут в направлении отвода тепла, но в песчаной форме для заготовки зубчатого колеса отвод тепла является разнонаправленным, поэтому конечная ориентация зерен фактически случайна. В сочетании с более высоким содержанием включений результатом является более низкий порог возникновения усталостной трещины и более короткая фаза распространения перед окончательным разрушением.
При одинаковой нагрузке и термической обработке кованые валы-шестерни превосходят литые заготовки на 20-35% по усталостной прочности и до двух раз по усталостной долговечности, причем преимущество сосредоточено у скругления корня зуба. В таблице ниже использованы типичные значения, измеренные на нормализованных и отпущенных образцах 42CrMo4. Условия испытаний, качество поверхности и коэффициент напряжения — все это меняет эти цифры, но относительный рейтинг остается неизменным.
| Недвижимость | Кованый вал шестерни | Литая шестерня заготовка | Разница |
| Усталостная прочность при 10 миллионах циклов | 380-420 МПа | 280-330 МПа | от 25 до 35% |
| Усталостная долговечность при 400 МПа | 8-9,5 миллионов циклов | 3-4,5 миллиона циклов | 100% |
| Удлинение при разрыве | 14-18% | 8-12% | 50% |
| Ударная вязкость при 20 C | 35-45 Дж | 15-25 Дж | 70% |
| Зернистая структура | Направленный и волокнистый | Равноосные и дендритные | Н/Д |
Источник: данные отраслевых испытаний на усталость нормализованных и отпущенных материалов валов шестерен.
Выбирайте кованый вариант для валов шестерен с высоким крутящим моментом, высокой частотой вращения или критически важными с точки зрения безопасности. Выбирайте маршрут литья для изделий сложной геометрии, небольших объемов производства или требований к умеренной усталости. В контексте производство высокоскоростных трансмиссий , профиль усталости приложения является решающим фактором.
Каждый критерий меняет ответ. Например, вал-шестерня редуктора ветряной турбины работает на низких оборотах и с высоким крутящим моментом, поэтому предпочтительным является кованый вал. С другой стороны, прототип вала со сложными внутренними масляными каналами может быть реализован только путем литья.
Да. Ориентация потока зерна является структурной переменной, а не зависящей от температуры. При повышенных рабочих температурах ползучесть становится дополнительным фактором, и относительный эффект немного снижается, но направленный поток зерна по-прежнему повышает усталостную прочность в большинстве условий эксплуатации зубчатых валов.
Для того же сорта материала и условий термообработки кованый вал-шестерня обычно демонстрирует на 20–35 % более высокую усталостную прочность и вдвое большую усталостную долговечность при уровнях напряжения, близких к пределу выносливости. Наибольшая разница проявляется в области корня зуба.
Нет. Термическая обработка улучшает микроструктуру и твердость в обоих случаях, но не может изменить фундаментальную структуру потока зерен. Количество включений при отливке зависит от качества расплава, температуры разливки и конструкции формы. Даже хорошо управляемое литейное производство не может полностью устранить микроусадку заготовки зубчатого колеса. Это объемные дефекты, которые термообработка не может закрыть.
Стандартными методами проверки являются макротравление, ультразвуковой контроль и металлографические поперечные сечения. Макротравление разбавленным раствором кислоты выявляет линии течения зерен, а ультразвуковой контроль позволяет обнаружить подповерхностные дефекты, влияющие на усталостную долговечность.
 Китай, провинция Цзянсу, город Цзянъинь, квартал Юньтин, дорога Даюаньли, д.16
 +86-13404286222 / +86-13404286222
 +86-510-86668678
 hmjxboss@gmail.com
Авторские права © Jiangyin Huanming Machinery Co., Ltd. Все права защищеныПроизводители крупногабаритных деталей для механической обработки на заказ
 English
 中文简体
 русский
 日本語
 Español
