-

+86-13404286222
-

hmjxboss@gmail.com

УЗНАТЬ СЕЙЧАС

+86-13404286222
hmjxboss@gmail.com
УЗНАТЬ СЕЙЧАС
Когда корпус противовыбросового превентора нефтяной скважины весит более 800 кг и должен выдерживать давление в скважине 15 000 фунтов на квадратный дюйм, выбор между литьем и ковкой не является академическим. Он определяет, выдержит ли деталь десятилетие гидростатических испытаний и эксплуатации или выйдет из строя при первом цикле давления. Версия, отлитая из песка, может выглядеть прочной снаружи, но крупные дендритные зерна и усадка по центральной линии внутри металла могут поставить под угрозу герметичность таким образом, что это не обнаруживается при поверхностном осмотре. Для отделов закупок производителей оборудования разница сводится к одному вопросу: каких механических свойств на самом деле требует эксплуатационная нагрузка?
Прямой ответ: литье создает компонент путем затвердевания жидкого металла в форме, а ковка изменяет форму твердой заготовки под действием сжимающей силы. Это единственное различие создает уникальные зернистые структуры, которые определяют все последующие механические свойства.
Расплавленный металл заливают в песчаную или паковочную форму. Зерна зарождаются на стенках формы и растут к центру, образуя дендритные или столбчатые структуры. В крупных отливках часто наблюдается усадка по центральной линии, микропористость и крупные зерна, которые повышают внутренние напряжения.
Нагретая заготовка прессуется между штампами или открытыми инструментами. Существующие зерна в процессе деформации разрушаются и рекристаллизуются в мелкие равноосные структуры. Линии потока следуют контуру детали, создавая поток металлических зерен, который соответствует траектории эксплуатационных напряжений.
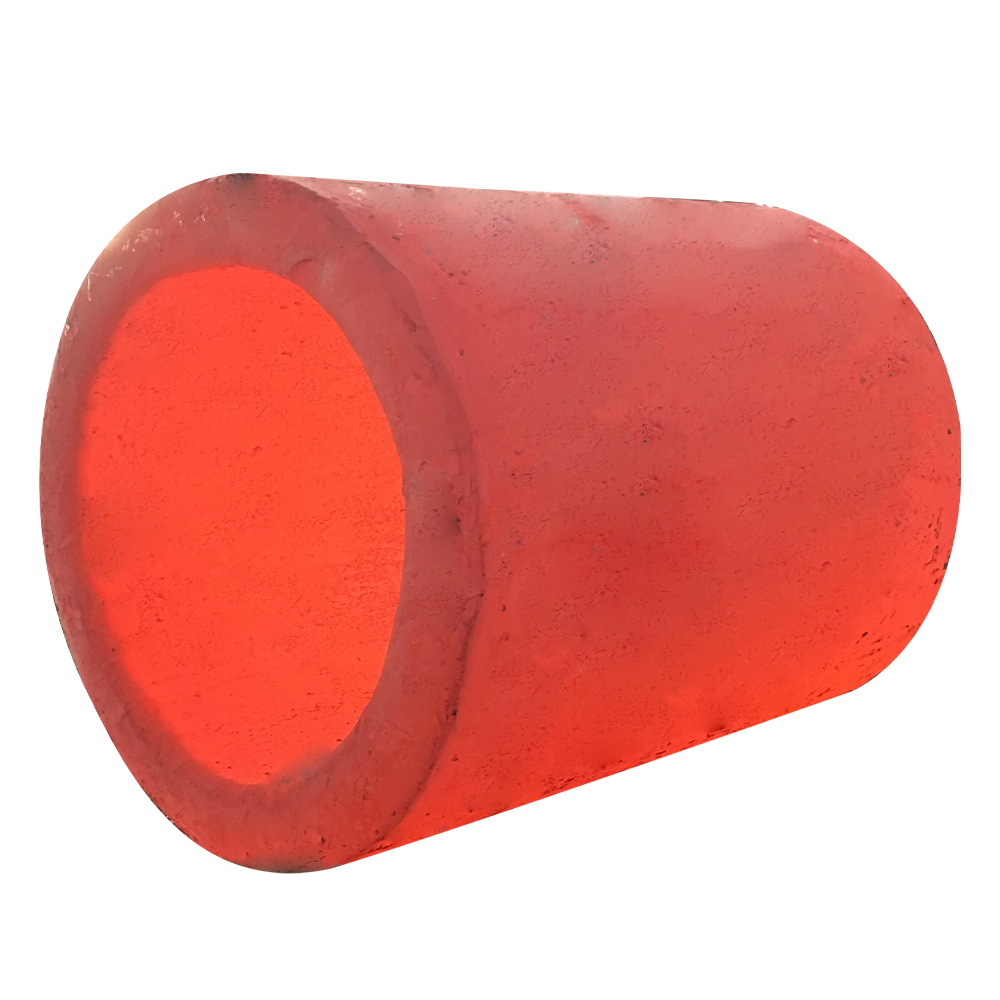 Услуги по производству кованых и литых металлических деталей Ковка улучшает структуру зерен и выравнивает линии тока с эксплуатационными напряжениями, повышая ударную вязкость и сопротивление усталости. Литье позволяет получить сложные формы по более низкой цене, но внутренние дефекты могут ограничивать производительность. Этот производитель предлагает оба процесса для удовлетворения различных требований к компонентам. Посмотреть продукт →
Номинальный состав может быть одинаковым для обоих маршрутов, но локальная микроструктура внутри 2-тонной отливки может значительно различаться от поверхности к центру. Это изменение является причиной того, что отливки требуют рентгенографического контроля; внутренние дефекты реальны, и они группируются там, где напряжение наибольшее. Поковки, напротив, имеют более чистые границы зерен, без пленочных включений и газовой пористости, и их ударная вязкость по толщине соответственно выше.
На практике разница проявляется в измеримом разрыве в производительности. Ротор с кованым валом из 42CrMo4 обычно достигает предела прочности на разрыв 900 МПа при удлинении 12%, тогда как отлитый из того же сплава может достичь предела прочности при 700 МПа при удлинении 6%. Этот разрыв является имущественным дивидендом механической очистки зерна.
Для более глубокого изучения истории процесса, конструкции инструментов и эксплуатационных различий между этими двумя маршрутами см. подробная статья о методах обработки металлов .
Прямой ответ: крупные кованые детали неизменно превосходят литые по пределу текучести, ударной вязкости и усталостному сроку службы, в то время как литые детали обеспечивают превосходную размерную гибкость и более низкую стоимость при сложной геометрии.
Приведенные ниже данные отражают типичные диапазоны для крупных деталей из углеродистой и легированной стали, а не образцы для лабораторных испытаний. В реальном производстве свойства варьируются в зависимости от размера секции, термической обработки и управления процессом конкретного поставщика. Отливка весом 500 кг и отливка весом 5 тонн одного и того же сорта не будут вести себя одинаково.
| Недвижимость | Кастинг | Ковка | Типичная разница |
| Растяжимый strength | 400-700 МПа | 500-900 МПа | Ковка 15-30% |
| Доходность strength | 250-450 МПа | 350-650 МПа | Ковка 20-40% |
| Удлинение | 5-15% | 10-25% | Ковка 30-50% |
| Воздействие toughness | 20-50 Дж | 40-100 Дж | Ковка 50-100% |
| Усталость life | 10^5-10^6 циклов | 10^6-10^7 циклов | Ковка 5-10x |
| Точность размеров | /-0,5-1,5 мм | /-0,1-0,5 мм | Ковка tighter |
В качестве наиболее практичного примера возьмем ряд показателей усталостной долговечности. Отливка корпуса компрессора, предназначенная для сжатия газа, обычно выдерживает от 10^5 до 10^6 циклов давления, прежде чем на участке внутренней пористости образуется трещина. Одна и та же деталь в кованом материале выдерживает от 10^6 до 10^7 циклов. Когда интервал технического обслуживания привязан к графику технического обслуживания, выбор правильного процесса может удвоить или утроить время между капитальными ремонтами.
Для 2-тонного цилиндра компрессора ковка требует более высоких первоначальных затрат. Но если кованый цилиндр продлит интервал обслуживания с 2000 часов до 6000 часов, общая стоимость владения снизится, даже несмотря на то, что закупочная цена вырастет. Это разговор, который должны провести команды по закупкам и инженеры-проектировщики до того, как будет опубликован запрос предложений.
Прямой ответ: литье является оптимальным выбором, когда сложная внутренняя геометрия, интегрированная функция или общее снижение затрат перевешивают недостаток механических свойств.
Большие цилиндры компрессоров, корпуса насосов, корпуса коробок передач и конструкции станков являются классическими кандидатами на литье. Эти компоненты часто содержат внутренние водяные рубашки, газовые каналы, ребра жесткости и монтажные выступы, для воспроизведения которых потребуется несколько поковок и сварка. Сама сварка создает дополнительную концентрацию напряжений и деформацию, поэтому литая цельная конструкция зачастую является наиболее безопасным техническим вариантом.
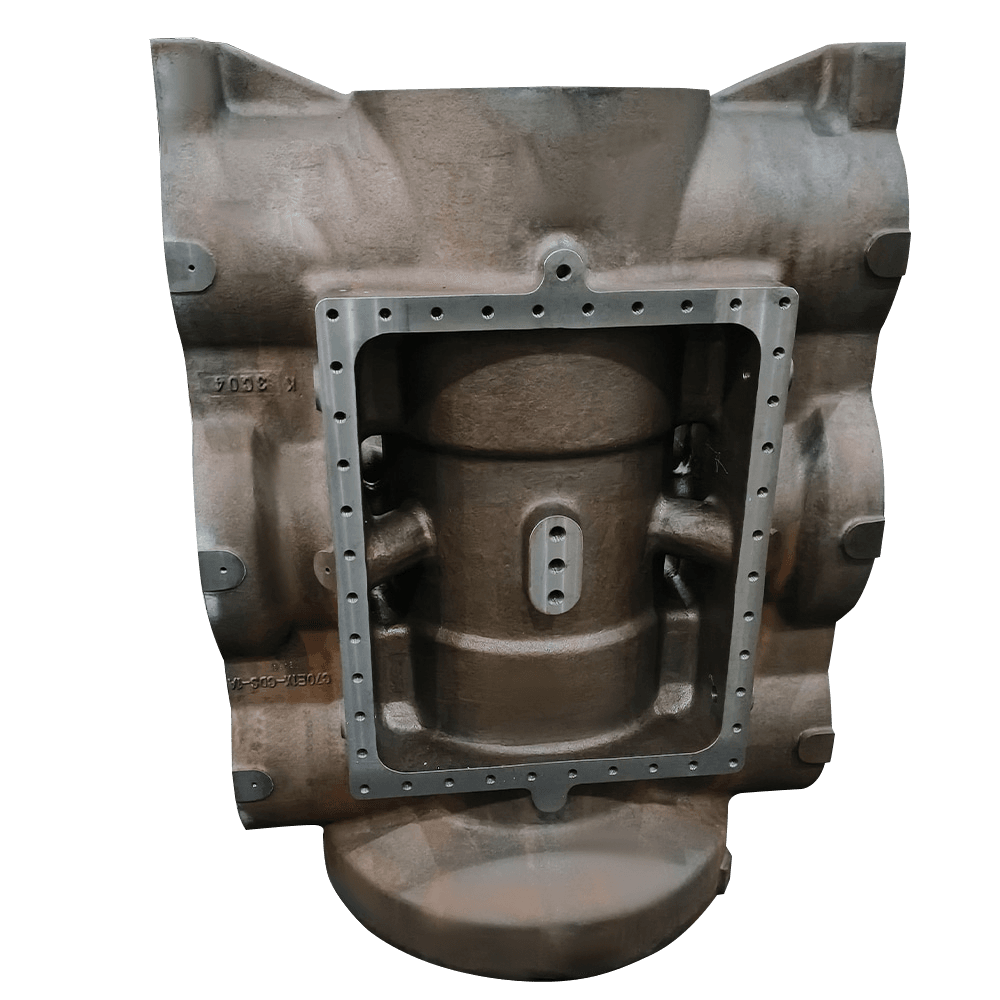 Кастинг of Compressor Housings and Large Components Сложные внутренние конструкции, такие как водяные рубашки и проходы, отливаются как единое целое, что позволяет избежать многокомпонентной сварки и связанных с ней напряжений. Чугун также способствует гашению вибраций, что положительно сказывается на цилиндрах компрессоров и станинах станков за счет уменьшения передаваемой пульсации и повышения жесткости. Посмотреть продукт →
Чугун и литая сталь также обеспечивают естественное гашение вибраций, которого нет у кованой стали. Для цилиндра компрессора, который должен уменьшать передаваемую пульсацию, это свойство демпфирования имеет измеримое значение в последующих трубопроводах и контрольно-измерительных приборах. То же преимущество проявляется в токарных патронах и отливках станин станков, где собственная жесткость оборудования помогает контролировать накопленные ошибки.
Производственные затраты также способствуют отливке в этой категории. Песчаная форма для корпуса 1-тонного компрессора может стоить 3000–8000 долларов США в зависимости от сложности модели, а набор ковочных штампов для той же детали может стоить 40 000–120 000 долларов США до нагрева первой заготовки. Для тиражей с низким и средним объемом сама стоимость штампа подскажет вам, какой процесс имеет смысл.
Прямой ответ: Ковка обязательна, когда циклические тяжелые нагрузки, высокое давление или требования сертификации безопасности диктуют механическую целостность по всей толщине, которую не может гарантировать отливка.
В эту категорию попадают корпуса противовыбросовых превенторов нефтяных скважин, высокоскоростные трансмиссии, универсальные седла подшипников и главные валы ветряных турбин. Корпус противовыбросового превентора API 16A должен выдерживать внезапные скачки давления без распространения трещин. Кованый материал обеспечивает необходимую ударную вязкость по Шарпи по всей толщине, а это свойство просто не может обеспечить стабильная отливка большого размера.
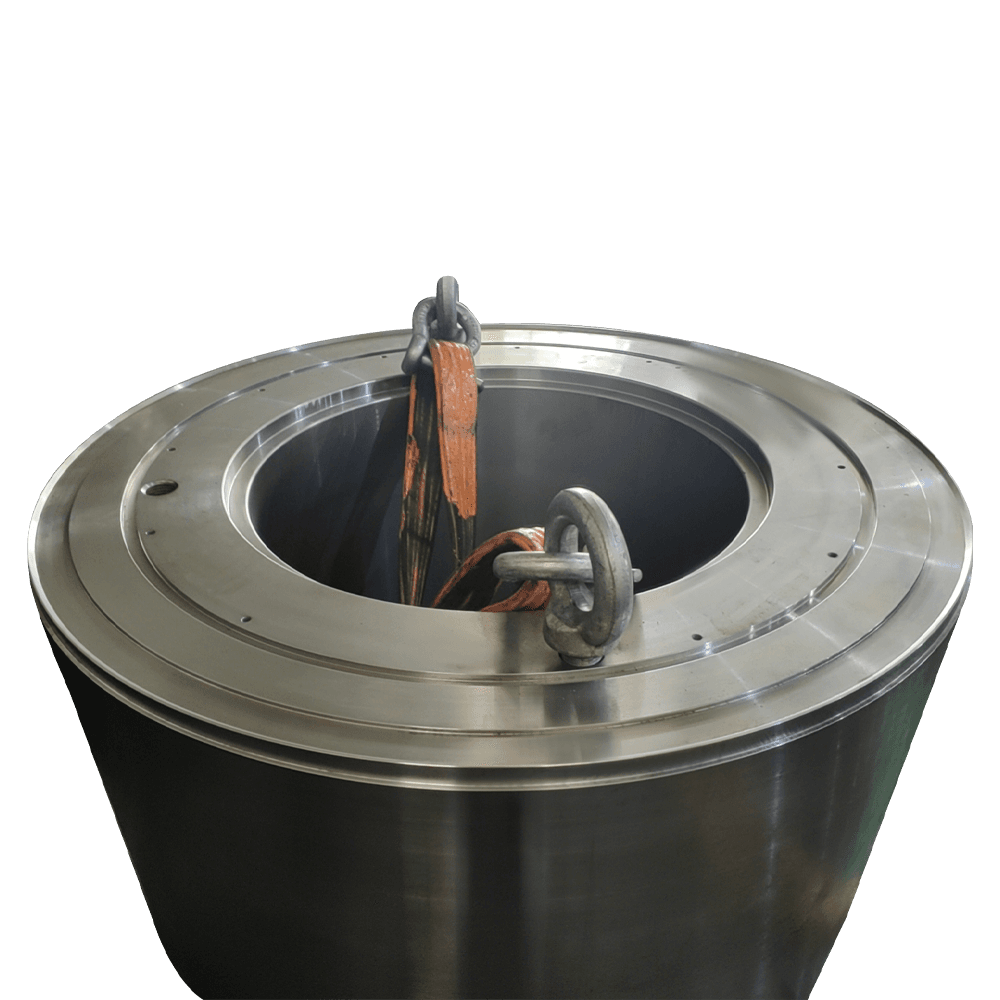 Шестерни и шестерни высокоскоростной трансмиссии Кованые шестерни демонстрируют растекание зерна по профилям зубьев, препятствуя образованию трещин при высокоскоростных реверсивных нагрузках. Для высокоскоростной передачи с высокой мощностью кованый материал обеспечивает необходимую прочность по всей толщине и усталостную долговечность, превосходя литые альтернативы в сложных условиях эксплуатации. Посмотреть продукт →
Зубья высокоскоростной трансмиссии, работающей со скоростью 3000 об/мин и мощностью 500 кВт, подвергаются реверсивным изгибающим нагрузкам миллионы раз. Ковка выравнивает поток зерна по профилю зуба, препятствуя образованию трещин. Та же конструкция из литого материала выйдет из строя за долю времени эксплуатации.
Кодексы безопасности усиливают инженерную логику. Стандарты API для противовыбросовых превенторов, правила ASME для сосудов высокого давления и критерии сертификации ISO определяют кованый или кованый материал для критически важных компонентов, удерживающих давление. Во многих случаях сама спецификация исключает возможность кастинга до того, как будет запрошено какое-либо предложение.
Прямой ответ: Huanming Machinery оценивает каждый крупный компонент с точки зрения эксплуатационной нагрузки, классификации безопасности и размерной сложности, затем рекомендует литье или ковку и доставляет готовую обработанную деталь любым маршрутом.
Компания Huanming Machinery, основанная в Цзянинь, провинция Цзянсу, в 2010 году, производит около 2000 тонн крупных компонентов в год, продает их в более чем 100 стран и поддерживает команду из более чем 150 человек. Компания имеет возможности как литья, так и ковки, а также сварки, термообработки и прецизионной обработки на горизонтальных обрабатывающих центрах, портальных станках и расточных станках с ЧПУ.
Такой подход двойных возможностей меняет разговоры с поставщиками. Вместо того, чтобы покупатель координировал работу литейного и кузнечного цехов, Huanming занимается выбором материалов, рекомендациями по процессам, оснасткой и чистовой обработкой в рамках единой системы качества. Для такого компонента, как аксессуар вала металлургической катушки или морская гидравлическая муфта, это упрощает закупку, сокращает время выполнения заказа и устраняет риск споров об ответственности между двумя поставщиками.
Huanming также поддерживает специальную программу специальных материалов, включающую дуплексную нержавеющую сталь 2205, Haynes 188 и Inconel 718, поставляемую в виде прутков, поковок, фланцев и валов. Эти материалы необходимы, когда крупные компоненты подвергаются воздействию агрессивных сред, высоких температур или экстремального давления в нефтегазовой, морской и химической промышленности. Программа материалов помогает клиентам решить две проблемы одновременно: полагаться на одного поставщика как в отношении технологического маршрута, так и в отношении материала.
Для практического взгляда на то, как достижение высокой точности в крупных компонентах выполняется посредством расточки с ЧПУ, вертикального точения и портального фрезерования, подробное описание описывает точную последовательность процесса.
Литье изделий сложной и большой геометрии обычно обходится на 30–50 % дешевле за килограмм, поскольку в процессе формования избегаются массивные ковочные штампы и многоступенчатая деформация. Для более простых форм, которые можно выковать с помощью стандартных инструментов, разрыв в стоимости существенно сокращается. Точка безубыточности зависит от сложности детали, объема производства и возможности использования ковочной матрицы для нескольких изделий.
Ковка обеспечивает значительно лучшее сопротивление усталости благодаря мелкой равноосной структуре зерен и выровненному потоку зерен. Литые компоненты с циклической нагрузкой обычно выходят из строя после 10^5–10^6 циклов, тогда как кованые эквиваленты достигают 10^6–10^7 циклов. В больших деталях разница усиливается, поскольку дефекты литья масштабируются в зависимости от размера сечения.
Да, литая сталь и литая нержавеющая сталь используются в оборудовании, работающем под давлением, но номинальное давление должно учитывать меньшую толщину. Критически важное для безопасности оборудование, такое как противовыбросовые превенторы, обычно требует кованых корпусов в соответствии со стандартами API. Литая деталь может быть подходящим вариантом для менее критических компонентов, работающих под давлением, если неразрушающий контроль подтверждает внутреннее качество.
Оба требуют ультразвукового контроля и магнитопорошкового контроля на наличие поверхностных и подповерхностных дефектов. Отливки дополнительно требуют радиографического контроля на внутреннюю усадку и пористость. Поковки требуют испытаний на твердость, а для критических деталей — механических испытаний из одной и той же партии термообработки. Протокол проверки Huanming включает все это, а также проверку размеров на калиброванной координатно-измерительной машине.
 Китай, провинция Цзянсу, город Цзянъинь, квартал Юньтин, дорога Даюаньли, д.16
 +86-13404286222 / +86-13404286222
 +86-510-86668678
 hmjxboss@gmail.com
Авторские права © Jiangyin Huanming Machinery Co., Ltd. Все права защищеныПроизводители крупногабаритных деталей для механической обработки на заказ
 English
 中文简体
 русский
 日本語
 Español
